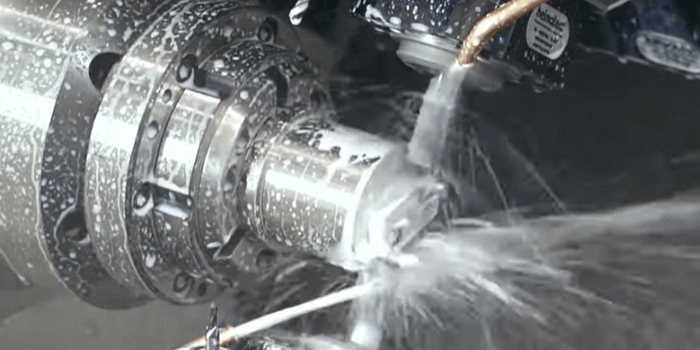
切削液维护是金属加工中不可忽视的环节。很多用户发现切削液刚换不久就发臭、工件生锈、泡沫满天飞,根本原因往往不是油品质量,而是日常切削液维护没跟上。
一、切削液维护之浓度管理
切削液必须按推荐浓度兑水使用,太浓或太稀都会出问题:
- 浓度过低:润滑不足、防锈性下降、细菌易滋生。
- 浓度过高:泡沫多、皮肤刺激、成本增加。
建议每周用折光仪检测一次浓度,并做好记录。补液时不要只加水,要按比例补原液。这是切削液维护最基础的一步。
二、切削液维护之 pH 值监控
大多数切削液的 pH 值应维持在 8.5~9.5 之间:
- pH 值下降 → 细菌繁殖、防锈性下降,需添加 pH 调节剂或更换部分液体。
- pH 值过高 → 可能刺激皮肤,需检查配比。
pH 值异常是切削液变质的早期信号,建议每天快速检测一次。把这项纳入切削液维护日常,能提前发现很多问题。
三、切削液维护之过滤与浮油清除
加工中产生的金属碎屑和导轨油会污染切削液:
- 金属碎屑:加速细菌生长,易划伤工件,需定期过滤或沉淀。
- 浮油:隔绝空气,导致厌氧菌繁殖,产生恶臭。应使用撇油器或吸油纸及时清除。
定期清理液槽和过滤系统,是切削液维护中不可省略的环节。
四、切削液维护之细菌控制
细菌是切削液发臭的元凶。除了控制浓度和清除浮油,还可以:
- 定期添加专用杀菌剂。
- 停机时让切削液循环一段时间,避免静置。
- 节假日停机前,彻底清理液槽并添加杀菌剂。
切削液维护做好了,不仅省钱,还省心。 如果您需要更详细的切削液维护方案或油品推荐,欢迎联系聚樊实业,我们免费提供技术支持。